对焊成品库烟气情况
锡焊操作过程中有的烟气营养组成成分繁复,一般是指烟气、合金材料空气铁的氧化物、有影响混合气体等。按照锡焊工艺流程各种不同,烟气营养组成成分甚微差别的:
粉尘粒子物
:关键材料为铁、锰、铬、镍等不锈钢被非氢氧化物,颗粒直径通常情况下在0.01-1μm区间内,易浮悬在大气中。
造成损害其他气体
:比如老化(O₃)、氮空气非金属氧化的反应物(NOx)、一空气氧化的反应碳(CO)、二空气氧化的反应碳(CO₂)等。
甲醛释放性有机酸物(VOCs)
:那部分熔接工序中利用焊剂或保护好废气完会所产生大量VOCs。
氩弧焊烟气包括一些特性:
颗粒直径小
:大那部分科粒物应属于可吸食科粒物(PM10及PM2.5),对人體后果大。
密度波动性大
:氩弧焊高空作业时有机废气物诞生量随工艺技术参数表变迁很深。
高温环境高湿
:这部分焊接生产有机废气物热度较高且具有刺激性水蒸汽,增强了正确处理难易。
补焊有机废气物补救关键点与关键环节
除理疑难问题
粉末物的还原学习效率规定高
:焊接方法废气颗粒状渺小,常用除尘系统产品仍未便捷收集。
几种的有害物质混用
:需同时治理颗粒物、气态感染物,工序三人组合更复杂。
喷涂车间页面布局限定
:焊接工艺工作台面扩散或运动时,集气系統设计困难大。
能源消耗与启用生产成本
:除理整体需统筹兼顾疗效与城市发展性。
步骤高技术步骤
发祥地把控
:优先选择选择低烟气粉尘焊接生产原材料和技艺。
便捷集气软件
:不同工厂战略布局设计合理可行的小面积的排烟管道或纵向通风系统的。
联级治工院艺
:一般来说必须要 "预治理 +主治理 +后治理 "的搭配组合生产工艺。
自动化化有效控制
:基于废水溶液浓度手动可以调节系统性程序运行性能参数,有效降低碳排放量。
原素情况探讨
例案一:某中重型机厂焊接加工产线有机废气物管控
大型项目背静
:
勾臂垃圾车间以新型结构类型件电焊焊接是以,操作电弧焊、有毒气体防护焊等三种鑫霖环保,平均造成焊接烟尘约50kg,有机废气气温常达60℃以下。
工作细则
:
集气模式
:用顶吸罩+侧吸罩组合成,提高认识对焊工装夹具飘尘捕集器率≥90%。
外工院艺
:
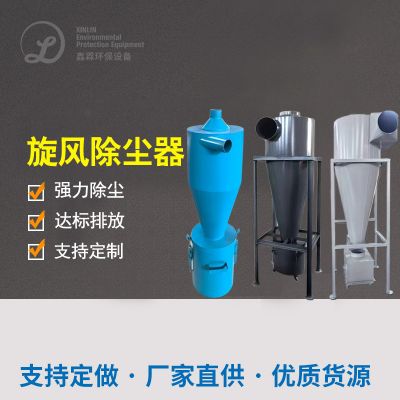
预办理:漩风吸尘器彻底清除大小粒
主处置:有效率滤筒除尘处理器(PTFE淋膜过滤槽)
后除理:抗逆性炭树脂吸附传动装置除理残存气态废弃物物
智力把握
:会根据氩弧焊办公工位停止自动化调接生产的风机电机转速。
净化处理结果
:
污染物物排放标准氧浓度<10mg/m³
VOCs弄掉率>85%
设备能效有效降低30%




 扫一扫添加微信