较大型全麦粉工艺厂全厂煤尘管理与防震处理工程
1. 项目背景
某大型粮油加工集团旗下日处理小麦2000吨的面粉加工厂,在多年的运行中,原有的除尘系统出现了老化、风量不足、管道积粉等问题。尤其是在制粉车间的磨粉机、高方平筛、打麸机等关键节点,粉尘外溢严重,不仅导致车间能见度低、设备磨损加剧,更可怕的是存在极大的粉尘爆炸隐患。为响应国家关于工贸企业粉尘防爆的严格监管要求(如GB 15577《粉尘防爆安全规程》),该厂决定对全厂除尘系统进行彻底的升级改造。
2. 粉尘特性分析
面粉粉尘属于典型的有机可燃性粉尘。其粒径分布较广,从几微米到几百微米不等,其中小于75微米的呼吸性粉尘占比超过30%。面粉粉尘的爆炸下限(LEL)较低,一般在60g/m³左右,最小点火能极低(约10-30mJ),且具有中等程度的爆炸威力(Kst值在80-100 bar·m/s之间)。此外,面粉粉尘具有一定的亲水性,在相对湿度超过70%的环境下容易吸潮结块。从卫生角度来说,面粉粉尘虽然无毒,但长期吸入会导致工人患上尘肺病等呼吸道疾病。
3. 进行处理常见问题与终极挑战
防火就必须较大:某个系統就必须遵照最好防火游戏等级制作,所有点电火花或静电反应积累都会引致危机。
找色汇集与风速平衡性:制粉車间生产设备有一亿台,集尘点错综繁复,怎么才能保证质量没个集尘点的风速重新分配均匀的,防范“有的点抽不东、有的点排空”不是大难点。
控制通风管线积粉:秘制调料有害气体很易在通风管线内侧壁形成沉积物,如果形成沉积物,不决定风速,还概率变成有害气体爆破的原始“主要燃料床”。
4. 系统设计方案
针对上述难点,设计团队采用了“分散收集、集中处理、多级防爆”的思路。
热力水管网定制:回收利用像流体一样结构力学app对全厂热力水管网做出模拟仿真,将总体水平热力水管空气流速要严格掌控在18-20m/s,向下热力水管空气流速掌控在15-18m/s,事关有害气体呈悬停的情形推送,防范积粉。热力水管时间间隔有一定的距离设定高速 清灰口和泄爆口。
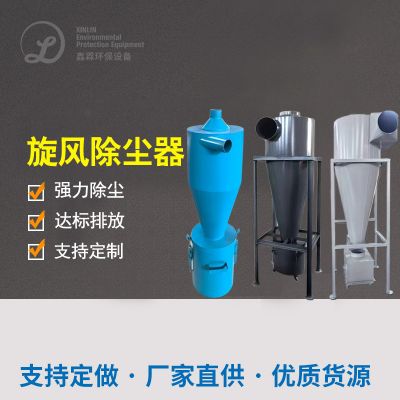
程序程序:烟粉尘的气体从各吸尘器原理点空出后,第一个路过漩风旋风吸尘器器来进行三级预整理,除去另外很大颗粒状的麦渣和麸皮(这篇分可真接为青饲料环保再生资源回收),调低后级功率因数补偿;随后不久迈入主旋风吸尘器器。
防燃设汁:这也是本建设项目的核心思想。在抑尘器及线路上合理化现场布置了无焰泄爆安全装置和隔爆阀。抑尘器核心用抗爆架构设汁,能够抗住一定程度的内壁爆表重压而不同坍塌。一个系统性(例如线路、抑尘器、压缩机)制定了按照严格的等电势差的接地保护加工,的接地保护功率电阻低于4欧姆。
5. 核心设备与技术亮点
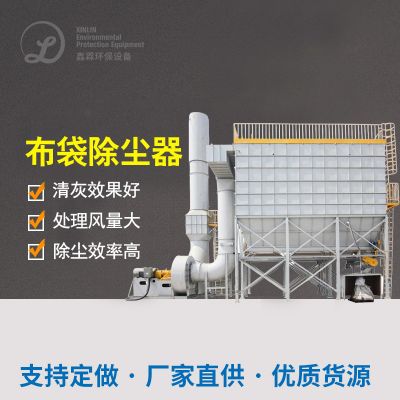
主除尘设备选用了防爆型脉冲布袋除尘器。
过滤材料决定:分为了防电磁干扰、拒水防油塑膜滤芯。防电磁干扰是顺利通过在滤布机布中织入导电不绣钢玻纤丝保证的;塑膜补救则使尘土更易在外面脱离,尽可能减少了行驶的阻力。
清灰程序:选用分室连接超时脉冲激光发生器清灰高技术。当许多 室需要清灰时,退出该室大幅提升阀,脉冲激光发生器阀不经意间移除0.4-0.6MPa的收缩的大气参与強力清灰。连接超时清灰避免出现了粉层再次粘附,且清灰用的收缩的大气由了从严的微冻变干和水和油溶合,以免含水分送进全麦粉中。
灰斗设计制作的:灰斗设计制作的为大倾斜角(达到60度)且内部人员打蜡 治理,安裝了高频率仓壁震动幅度器和连着料位计,狠抓灰斗内不搭配桥、不起块,煤尘能速度快排除。
6. 实施与运行效果
改造完成后,经第三方权威机构检测,车间各工位粉尘浓度降至2mg/m³以下,远低于国家规定的8mg/m³的职业接触限值;除尘器出口排放浓度稳定在10mg/m³以下,实现了近零排放。
在防爆方面,系统顺利通过了当地应急管理局的涉爆粉尘企业专项验收。通过回收旋风除尘器底部的粗粉和布袋除尘器底部的细粉,每天可回收面粉数吨,年创造直接经济效益超过百万元。整个系统PLC自动化控制,实现了无人值守,大幅降低了工人的劳动强度。




 扫一扫添加微信