新项目游戏背景
冀中各地一所专门的生产曲古霉素的药业厂,应有工业废水处置的设施建于2011年,处置特性200吨/日。如今生产量不断扩大和直接水质标准化挺高,应有设备软件已难以实现规定要求(COD需从120mg/L减少为80mg/L)。17年企业主投资的1000万元做出技術更新改造,新批高级的空气氧化机组并对生化学设备软件做出提高。
电镀废水含量与来历
该厂污水都具有下面性能:
高氨水浓度废水处理方法:出自发哮液离心法后的上清液,COD约25000-40000mg/L
中氧化还原电位废水处理工艺:装置擦拭水等,COD约5000-8000mg/L
低含量废污水:重复散热水室外排水等,COD<1000mg/L
废池里还含大约有200-300mg/L的氢氧化钾盐和某种量的残渣溶媒。
净化处理方法步骤流程
提升后的加工工作系统采用了"划分采集+分质加工工作"战略:
高有机废气浓度废液工作线
:
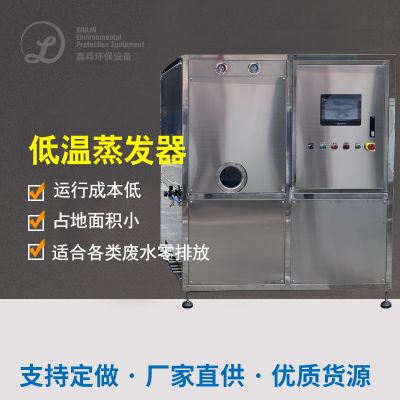
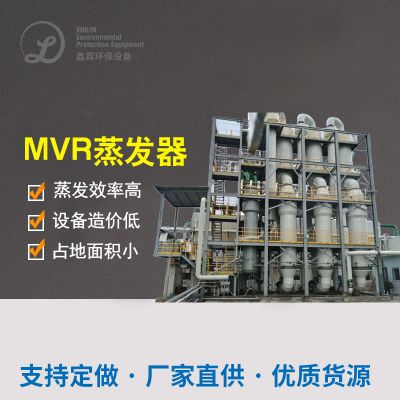
减压蒸馏提液:三效减压蒸馏器将化工废水重量缩短70%,冷却水液进入到后期清理
促使湿式氧化物:影响热度220℃,压为4.0MPa,COD快速清理率85%以内
结合积累:避开空气氧化后所产生的三聚氰胺树脂酸盐
中低氨水浓度工业废水清理线
:
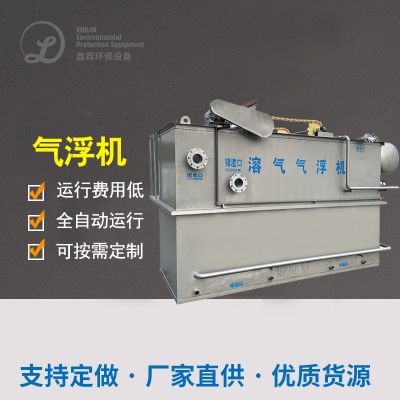
混疑气浮:除去悬停物和的部分COD
EGSB活性污泥法想法器:容积怎么算强度8kgCOD/(m³·d),COD去掉率65%
MBR膜生物体化学管式反应器:膜通量15L/(m²·h),废水龄25天
混合型深度.治疗
:
什么是臭氧老化促进氧化还原反应氧化反应:什么是臭氧老化污泥脱水量80g/m³,促进氧化还原反应剂为电动机扭矩型MnO
生物工程生物炭滤池:进那步有效保障了冒水水质监测
结果是加工体验
系统软件持续后行驶数据资料得出结论:
基础性出水量COD稳定的在70mg/L左右两,到达结构设计规定
硝酸钠盐氧浓度从进水量的280mg/L高于50mg/L左右
抗菌素活性酶类化合物除去率>99.9%
溶解性有机化学物减排量变少85%以上内容
更新后操作料工费为3十元/吨水,但用回笼减压蒸馏浸提液中的有交换价值物品,去年可行成约15万元经济条件效用。
曲古霉素废气正确处理技术工艺非常与考虑
确认对出现俩个典型案例的探讨,应该汇报总结出曲古霉素污工业水处理的有几个根本技巧点:
预除理工艺选购
:
对待浓度较高的值废水工作方法,减压蒸馏精浓可以效限制随后工作工况
微电解抛光和Fenton腐蚀符合增加生活污水可生化模式性
分为补救、分质补救能正相关增进程序产品的效率
生化模式正确处理简化
:
水解酸化池方法宜适用耐致毒较弱的EGSB或IC反响器
好氧步骤分为长飞灰龄构思有效于难吸附生产物进行分解
MBR新技术可以确保溢水悬浮物物符合标准并丰度特殊的菌苗
强度工作有必要的性
:
高氧化物技巧对农药残留抗生素类的避开效用不错
渗透性炭降解最为最后维护生产工艺安全可靠高
组合起来加工制作工艺 比单一化的水平更能处置水的质量下降
在具体实施情况工业用中,需按照其化工废水具体实施特点、处里市场规模、投资人概算和运转成本预算等主观因素,选用最满足的新技术结合。正常而言,大规模药业单位满足运用例一的全方案处里新技术,而中大型单位可基准例二的分质处里基本思路,以失衡处里治疗效果与效益性性。
随之节能减排环保需要的不断的提升和技能的一直进步英语,曲古霉素化工废水解决工艺设备将迎着更大效、更节能减排、更能源化的方面进展,为药业行业内的绿色环保可一直进展打造有利支撑力。




 扫一扫添加微信